Twój materiał może być mokry, nawet jeśli wygląda na całkowicie suchy
Pleksi i filament chłoną wilgoć z powietrza, choć wyglądają na suche. Co to zmienia przy cięciu laserem, czym jest odprężanie i jak przechowywać filament.
Wszyscy wiemy, że niektóre materiały chłoną wilgoć - karton po zamoczeniu traci wytrzymałość i nikogo to nie dziwi. Mniej oczywiste jest to, że wilgoć z powietrza pochłania też PMMA, czyli popularna pleksi (szkło akrylowe). Tę wiedzę wyniosłem z mojej poprzedniej pracy i od tamtej pory inaczej patrzę na przechowywanie tworzyw.
Pleksi uchodzi za materiał wodoodporny - i słusznie. Tyle że wodoodporność nie oznacza, że materiał nie chłonie wilgoci z otoczenia. W niektórych procesach ta różnica ma naprawdę duże znaczenie.
Co się dzieje, gdy tniesz laserem wilgotną pleksi
Element z PMMA wykonuje się najczęściej na dwa sposoby: frezowaniem CNC albo cięciem laserowym. Przy frezowaniu niewielka ilość pochłoniętej wilgoci zwykle nie robi różnicy. Przy cięciu laserem - już tak.
Wiązka lasera mocno nagrzewa materiał, a woda zamknięta w środku gwałtownie odparowuje. Powstająca para zakłóca cięcie i psuje krawędź. Skutki:
- Słabsza efektywność cięcia.
- Mniejsza powtarzalność i precyzja obróbki.
- Drobne pęcherzyki i niedoskonałości na krawędziach.
Najciekawsze jest to, że przed cięciem materiał może wyglądać na zupełnie suchy.
Jak radziliśmy sobie z tym w mojej poprzedniej pracy
Mieliśmy duży piec przemysłowy, w którym wygrzewaliśmy płyty akrylowe: arkusze PMMA szły do środka na około 8 godzin w 80°C. Sporo zachodu jak na suszenie kawałka plastiku - ale nie chodziło wyłącznie o wilgoć. Chcieliśmy też zredukować naprężenia wewnętrzne materiału (ang. internal stress). I tu dochodzimy do kolejnej ciekawej właściwości pleksi.
Nie każda pleksi jest taka sama
Na rynku są dwa główne rodzaje płyt PMMA:
- Pleksi ekstrudowana (XT) - powstaje przez wytłaczanie rozgrzanego tworzywa, które następnie formuje się w arkusze, między innymi walcami.
- Pleksi wylewana (GS) - powstaje przez polimeryzację materiału w formach, najczęściej między dwiema taflami szkła.
Na pierwszy rzut oka obie wyglądają niemal identycznie, ale pleksi ekstrudowana ma zwykle większe naprężenia wewnętrzne. Podczas wytłaczania materiał jest ściskany, rozciągany i chłodzony, więc w gotowej płycie zostają naprężenia resztkowe - materiał zachowuje w sobie napięcie jeszcze z etapu produkcji. Pleksi wylewana ma ich mniej, choć też nie jest od nich wolna.
Dlaczego to ważne? Naprężenia potrafią dać o sobie znać przy dalszej obróbce: materiał się odkształca, pęka albo gorzej znosi niektóre chemikalia i kleje.
Rozwiązaniem jest odprężanie termiczne (ang. annealing): materiał podgrzewa się do odpowiedniej temperatury, trzyma w niej przez określony czas, a potem powoli i kontrolowanie schładza. Naprężenia maleją, a stabilność wymiarowa rośnie. Nasz piec robił więc dwie rzeczy naraz - usuwał wilgoć i odprężał materiał. Jeden proces, dwie korzyści.
Odpowiednia temperatura i czas zależą od rodzaju i grubości pleksi. 80°C przez 8 godzin to parametry, których używaliśmy w naszym zakładzie, a nie uniwersalna receptura dla każdej płyty PMMA.
Co to ma wspólnego z drukiem 3D
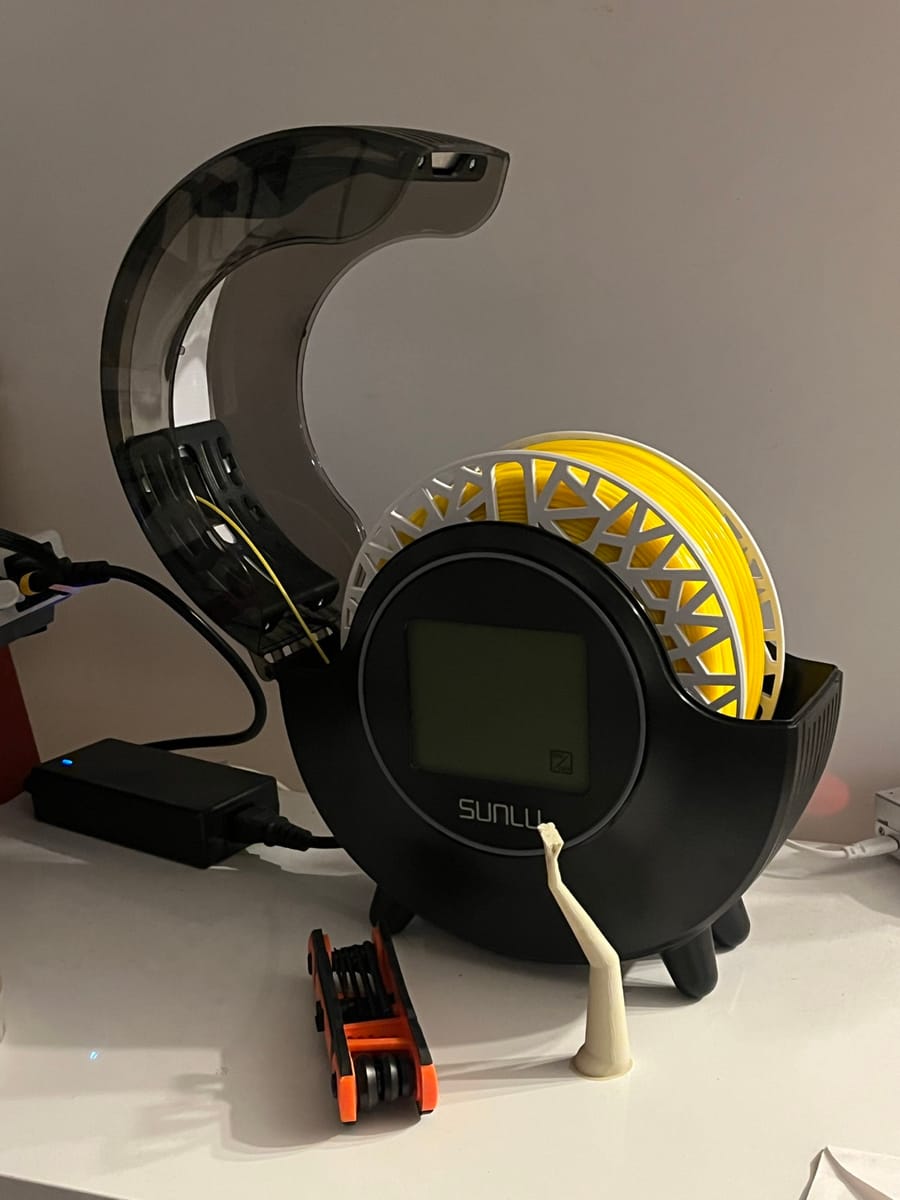
Całkiem sporo. Wiele filamentów chłonie wilgoć z otaczającego powietrza. Niektóre, jak PETG czy PCTG, po wchłonięciu większej ilości wody potrafią stać się bardzo trudne w druku. Inne, jak PLA, są bardziej wyrozumiałe - jeśli nie trzymasz ich w szczególnie wilgotnym miejscu, możesz nawet nie zauważyć problemu.
Jest jednak różnica między filamentem, z którego da się drukować, a takim, z którego wychodzą naprawdę dobre wydruki. Jeśli zależy ci na jakości powierzchni, równym wytłaczaniu i mocnym łączeniu warstw, wilgotność materiału ma znaczenie - nawet wtedy, gdy pozornie drukuje się bez kłopotu. I podobnie jak przy płytach akrylowych: im grubszy przekrój materiału, tym dłużej trwa pozbycie się z niego wilgoci.
Moja rada: trzymaj materiał w suchu od samego początku
Nie potrzebujesz drogiego sprzętu. Wystarczy suche miejsce, najlepiej szczelny pojemnik z pochłaniaczem wilgoci. A jeśli filament już zdążył nasiąknąć, dobrze dobrana suszarka do filamentu przywróci mu dobre właściwości.
Mimo to wolę zapobiegać, niż naprawiać - dużo łatwiej ograniczyć pochłanianie wilgoci, niż potem ją usuwać, zwłaszcza z grubszych materiałów, które schną długo.
Następnym razem, gdy wydruk wyjdzie z pęcherzykami, nadmiernym stringingiem albo słabą powierzchnią, nie obwiniaj od razu ustawień drukarki. Czasem problem wcale nie leży w drukarce. Tylko w materiale.
Potrzebujesz części, przy której liczy się jakość powierzchni i wytrzymałość? Opisz ją w wycenie - z wyceną i terminem wracamy do 3 dni roboczych.